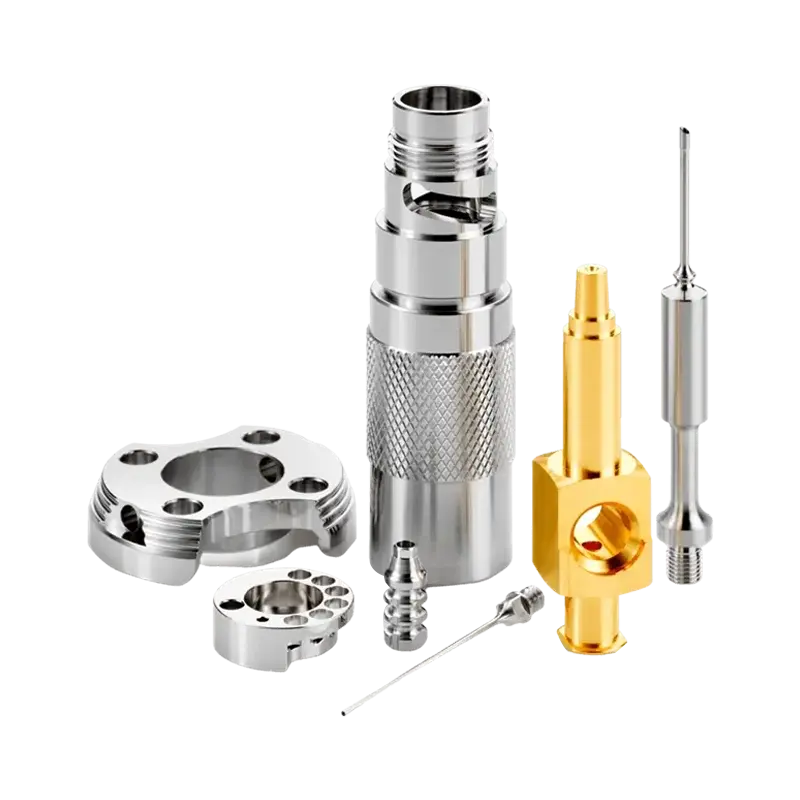
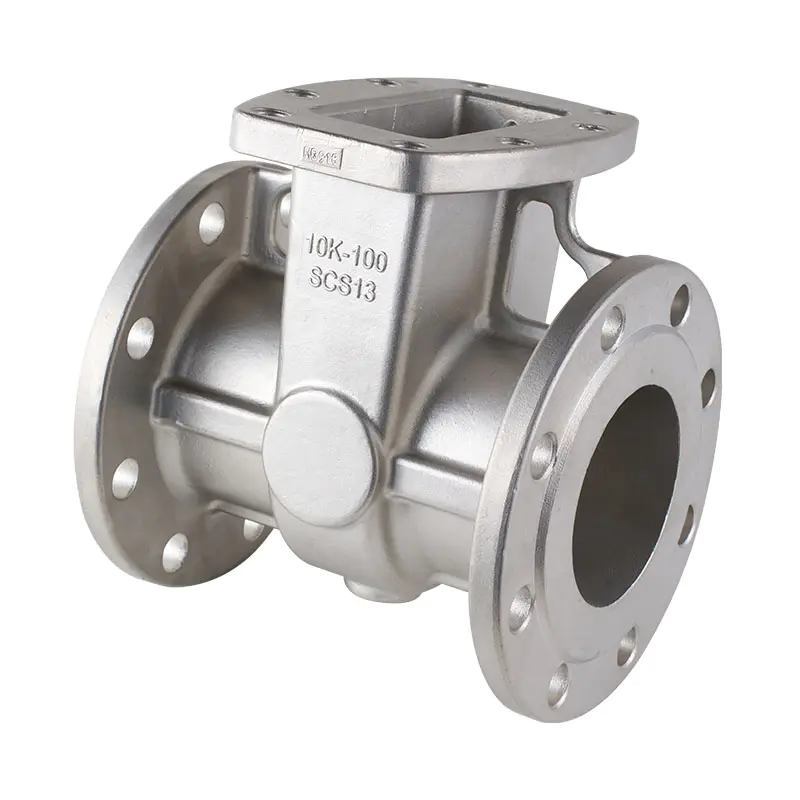
ВыборметаллкастингМаршрут включает в себя нечто большее, чем просто идентификацию металла и создание формы. Геометрия детали, переходы стенок, внутренние полости, требования к размерам, объем производства, припуски на обработку и условия эксплуатации — все это влияет на результат. В этом руководстве объясняется, чем отличаются общие процессы, что включать в технический чертеж, как предвидеть риски, связанные с качеством, и когда необходима вторичная механическая обработка или обработка поверхности. Он предназначен для того, чтобы помочь командам разработчиков, поставщиков и производителей оценить компонент как полную производственную задачу, а не только как форму.
Выберите раздел, чтобы перейти к подробностям
Литье формирует деталь, направляя расплавленный металл в полость формы и позволяя ему затвердеть. Полость воспроизводит заданную форму, а выбранный сплав и условия затвердевания влияют на структуру и свойства детали. В зависимости от маршрута форма может быть изготовлена из расходного песка, керамической оболочки или металлической матрицы многоразового использования.
Разработка нестандартного компонента начинается еще до заливки металла. Чертеж должен описывать форму и особенности, имеющие значение в эксплуатации. Затем производственная группа рассматривает конструкцию формы, течение металла, подачу во время затвердевания, извлечение из формы и любые операции, необходимые после отливки.
Просмотрите геометрию, функциональные поверхности, требования к сплавам, интерфейсы сборки и критерии проверки.
Выберите процесс, спроектируйте систему пресс-формы и спланируйте, как расплавленный металл заполняет и подает полость.
Удалите затворы и излишки материала, выполните предусмотренную механическую обработку или обработку, а затем проверьте критически важные детали.
Этапы связаны друг с другом. Отверстие, которое будет просверлено после отливки, требует четкой исходной точки и достаточного припуска на обработку. Уплотняющая поверхность может потребовать более плотной отделки, чем нефункциональная внешняя поверхность. Внутренний проход может повлиять как на конструкцию пресс-формы, так и на доступ для осмотра. Заблаговременное решение этих вопросов помогает предотвратить создание конструкции, которую легко нарисовать, но сложно последовательно изготовить.
Различные процессы предусматривают различные комбинации размера, формы, детализации поверхности, сплава, повторяемости и подхода к оснащению. Ни один маршрут не является идеальным для каждого компонента. Лучшее сравнение начинается с функциональных потребностей детали, а затем проверяется, может ли каждый процесс сформировать требуемую геометрию и соответствовать требованиям чертежа.
При литье в песчаные формы используется форма на основе песка, которую обычно разбивают на части, чтобы освободить затвердевшую часть. Он может подходить для больших корпусов, оснований машин, компонентов насосов, корпусов клапанов и геометрий, которые было бы трудно удалить из постоянной матрицы. Ядра могут образовывать внутренние полости или ходы. Достижимое состояние поверхности и постоянство размеров зависят от системы пресс-формы, сплава, размера детали и управления процессом, поэтому критически важные интерфейсы могут нуждаться в механической обработке.
Литье по выплавляемым моделям обычно образует керамическую оболочку вокруг рисунка, который удаляется перед заливкой. Это полезно для детализированных форм, изогнутых проходов и компонентов, в которых несколько элементов необходимо интегрировать в единую геометрию. Маршрут может уменьшить количество материала, который необходимо удалить из некоторых форм, но при проектировании все равно необходимо учитывать поведение сплава, изменения сечений, потребности в отделке и допуски, необходимые для функциональных особенностей.
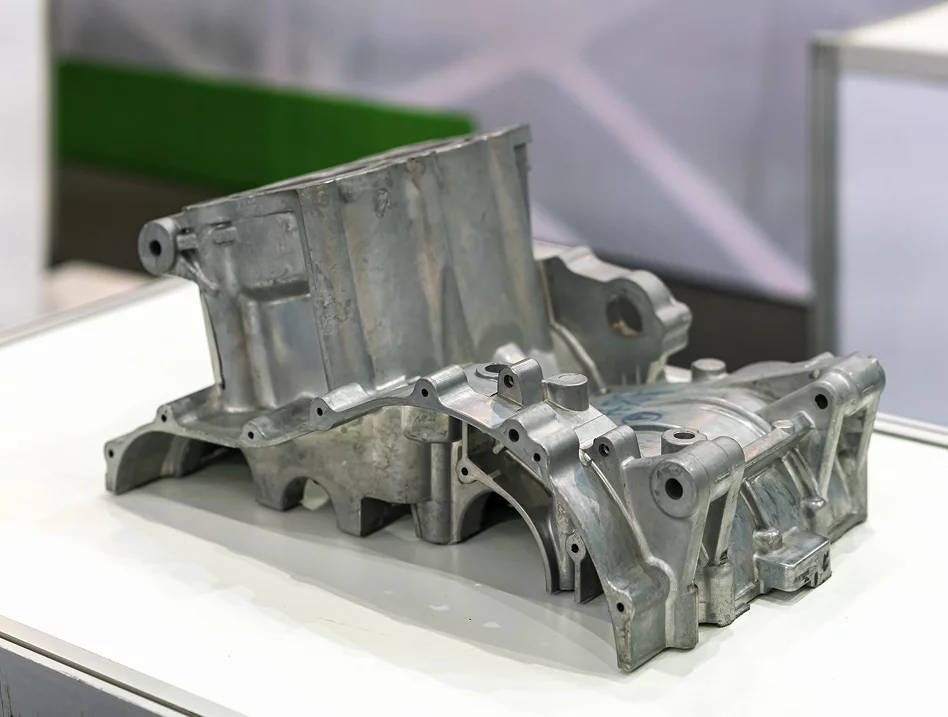
Литье под давлением заставляет расплавленный металл помещаться в многоразовую металлическую матрицу. Обычно его применяют для алюминия, цинка и некоторых других цветных сплавов, где геометрия детали и запланированная схема производства соответствуют инструменту. Этот процесс может производить детализированные формы с повторяемой скоростью, но доступ к штампу, вытяжка, линии разъема, выброс и однородность стенок требуют раннего внимания. Выбор сплава и станка также ограничивает подходящие варианты процесса.
| Процесс | Часто рассматривается для | Проектные моменты, на которые стоит обратить внимание |
|---|---|---|
| Литье в песок | Крупногабаритные детали, корпуса, сложные полости, ряд черных и цветных сплавов. | Размещение сердечника, доступ к форме, переходы секций, припуск на обработку, требования к поверхности. |
| Литье по выплавляемым моделям | Детальная геометрия, относительно сложные детали, фасонные детали с ограниченным доступом для механической обработки. | Ограничения оболочки и модели, локальная толщина, пригодность сплава, критические размеры, чистовая обработка. |
| Литье под давлением | Повторяемые детали из цветных металлов с геометрией, подходящей для многоразовой матрицы. | Вытяжка, линия разъема, выброс, плотность стенки, доступ к штампу, производственные требования |
Сравнение также должно включать операции, следующие за этапом формования. Деталь, для которой требуется несколько прецизионных отверстий, резьбовых отверстий или плоских уплотняющих поверхностей, может потребовать обширной механической обработки независимо от того, насколько хорошо сформирована первоначальная форма. Для этих компонентов оценивайте маршрут отливки и план обработки вместе, а не рассматривайте их как отдельные решения.
Выбор материала следует начинать с среды, в которой будет работать компонент. Нагрузки, температура, воздействие коррозии, износ, контакт с жидкостью, ограничения по весу и требования к соединениям могут указывать на различные семейства сплавов. Выбор также влияет на поведение при плавлении, совместимость с пресс-формой, затвердевание, обрабатываемость и доступные операции отделки.
Длялитье металлапроекта само по себе название материала не является полной спецификацией. Чертеж или техническое описание должны указывать требуемую марку, если она известна, и описывать все соответствующие критерии производительности. Если технически возможно несколько марок, сравните их с условиями эксплуатации компонента, а не выбирайте только по широкому ярлыку, например, сталь или алюминий.
| Семейство материалов | Общие характеристики | Вопросы, которые необходимо решить при выборе |
|---|---|---|
| Алюминиевые сплавы | Часто выбирается там, где важны меньшая масса компонента и полезная теплопроводность. | Какая оценка требуется? Какие нагрузки, температуры, воздействие коррозии и особенности обработки применяются? |
| Нержавеющая сталь | Используется там, где важны коррозионная стойкость и механические характеристики, в зависимости от марки и окружающей среды. | Какие СМИ свяжутся с этой частью? Подходит ли выбранная марка для условий эксплуатации и метода соединения? |
| Углеродистая сталь | Доступны марки, используемые для широкого спектра требований к конструкционным и промышленным компонентам. | Какая сила и выносливость необходимы? Предусмотрена ли термообработка или защитная отделка? |
| Легированная сталь | Легирующие элементы и термическая обработка могут обеспечить особые требования к прочности, прокаливаемости или износу. | Какая комплектация и состояние необходимы? Какой осмотр и обработка после отливки необходимы? |
Свойства сплава сами по себе не гарантируют, что готовая деталь будет соответствовать всем требованиям. Маршрут литья, геометрия детали, поведение при местной затвердевании, термообработка, механическая обработка и контроль — все это влияет на конечный результат. Если деталь предназначена для обеспечения безопасности или работы под давлением, укажите применимое состояние материала и критерии приемки, а не полагайтесь на общее описание сплава.
Если спецификация еще не определена, предоставьте производителю достаточно контекста для обсуждения подходящих вариантов: рабочая температура, тип нагрузки, воздействие жидкостей или химикатов, ожидаемый износ и взаимодействие с соседними деталями. Тогда техническое обсуждение может сосредоточиться на практических компромиссах, не упуская из виду основную цель компонента.
Проектирование технологичности связывает модель САПР со способом изготовления, заполнения, открытия и проверки формы. Визуально компактная конструкция может создавать тяжелые секции, недоступные полости или резкие переходы, которые усложняют затвердевание. Просмотр этих функций до того, как будут применены инструменты, дает команде возможность пересмотреть геометрию, сохраняя при этом практичность изменений.
Большие различия в толщине секций могут привести к тому, что области будут охлаждаться с разной скоростью. Тяжелые стыки могут оставаться горячими дольше, чем соседние стены, создавая условия, способствующие появлению дефектов, связанных с усадкой. Если позволяет конструкция, поддерживайте достаточно постоянную толщину стенок, сглаживайте переходы и рассмотрите возможность удаления ненужных твердых масс. Соответствующая геометрия зависит от процесса, сплава и размеров компонента, поэтому общие числовые правила не должны заменять анализ конкретного чертежа.
Закругленные переходы позволяют улучшить текучесть металла и уменьшить резкие изменения сечения. Они также могут снизить концентрацию напряжений при эксплуатации, в зависимости от направления нагрузки. Радиус следует выбирать с учетом функциональных зазоров и доступа к механической обработке; он не должен мешать сопрягаемым компонентам или создавать нежелательную толстую область на стыке стенок.
Осадка — это небольшая конусность, которая помогает выкройке или отливке выйти из формы или штампа. Необходимое количество зависит от процесса, глубины поверхности, текстуры, материала и расположения инструментов. Для постоянных штампов также требуется рабочее направление открытия, стратегия выброса и расположение линии разъема. Для внутренних проходов могут потребоваться сердечники, и каждый сердечник требует дополнительных конструктивных и производственных соображений. Определите, на каких поверхностях не должно быть следов разделения или следов выталкивания, чтобы эти требования можно было учесть при проектировании оснастки.
Не каждая поверхность нуждается в одинаковом контроле размеров. Отметьте отверстия, монтажные поверхности, уплотнительные площадки, резьбовые элементы и интерфейсы, которые определяют посадку или функцию. Припуск на механическую обработку должен быть достаточным для предполагаемой операции, избегая при этом излишне толстого съемного слоя, который может обнажить подповерхностные неоднородности. На чертеже должны быть указаны исходные данные и геометрические взаимосвязи, чтобы при проверке можно было оценить деталь так же, как она собрана или используется.
Эти проверки имеют решающее значение длялитье металлаконструкции, поскольку геометрия влияет не только на внешний вид отлитой детали. Это также влияет на то, насколько надежно заполняется форма, как затвердевает деталь, можно ли ее снять без повреждений и насколько легко впоследствии можно будет выполнить важные размеры.
Планирование качества детали, отлитой из металла, должно быть привязано к ее функции и дефектам, которые могут на нее повлиять. Общая визуальная проверка может выявить неровности поверхности, но не может доказать отсутствие внутренних несплошностей. Аналогичным образом, проверка размеров подтверждает измеренную геометрию, а не каждый аспект целостности материала. Методы контроля следует выбирать так, чтобы они отвечали на определенные вопросы приемки.
| Состояние | Что это может означать | Почему дизайн детали имеет значение |
|---|---|---|
| Пористость | Связанные с газом пустоты или полости, связанные с заполнением, состоянием формы или затвердеванием. | Может быть важно вблизи границ давления, тонких стенок, обработанных поверхностей или участков с высокой нагрузкой. |
| Усадка | Пустоты или ненадежные участки, где сжатие металла не было обеспечено должным образом во время затвердевания. | Толстые соединения и изолированные горячие области могут потребовать внимания при выборе геометрии и плана подачи. |
| Неправильная работа или холодное закрытие | Неполное заполнение или неадекватное прилегание металлических фасадов | Длинные тонкие пути, узкие элементы и сложные пути потока могут быть более сложными для заполнения. |
| Включения | Нежелательные неметаллические или другие посторонние материалы внутри отливки. | Приемка зависит от местоположения, размера, спецификации и требований к обслуживанию компонента. |
| Искажение | Изменение формы во время охлаждения, выпуска, обращения или последующей обработки. | Длинные пролеты, асимметрия и неравномерное распределение секций могут повлиять на стабильность размеров. |
Визуальный осмотр может выявить неоднородности поверхности, засветы, повреждения и очевидные проблемы с отделкой. Измерение размеров проверяет заданные размеры и геометрические соотношения на чертеже. В зависимости от материала, геометрии и плана приемки могут быть рассмотрены другие методы, такие как рентгенографический, ультразвуковой или проникающий контроль. Ни один метод не отвечает на все вопросы; При выборе теста следует учитывать тип дефекта, его местоположение, доступ, материал и требуемый уровень достоверности.
Для компонентов, выполняющих функции, связанные с давлением, конструкцией или безопасностью, перед началом производства подтвердите применимый стандарт, объем проверки и критерии приемки. Укажите, распространяется ли это требование на необработанную отливку, после термообработки, после механической обработки или на готовую деталь. Это позволяет избежать двусмысленности, когда одна и та же функция оценивается на разных этапах производства.
Отлитая форма часто является отправной точкой, а не конечным состоянием. Литьем можно формировать внешние контуры и внутренние элементы, а механической обработкой доводить выбранные поверхности или отверстия до размеров, необходимых для сборки и эксплуатации. Правильная последовательность зависит от того, какие поверхности должны быть точными, как будет располагаться деталь при механической обработке и может ли термообработка или чистовая обработка изменить ее размеры.
Фрезерование, точение, сверление, растачивание и нарезание резьбы с ЧПУ можно использовать там, где чертеж требует определенных размеров, плоскостности, положения, резьбы или чистоты поверхности. Проект отливки должен оставлять достаточный запас для этих операций и обеспечивать исходные данные, которые можно воспроизвести. Не предполагайте, что каждая поверхность должна быть обработана: ненужная механическая обработка может усложнить настройку и может привести к удалению материала из участков, которые требуют только отделки в отлитом виде.
Некоторые сплавы или приложения требуют термической обработки для достижения заданного состояния материала. Соответствующий цикл зависит от марки, размера секции, целевых свойств и применимых технических требований. Обработка также может повлиять на деформацию и окончательные размеры, поэтому критические этапы обработки и точки контроля должны располагаться в соответствующей последовательности.
Обработку поверхности можно использовать для устранения коррозии, внешнего вида, износа, чистоты или других функциональных потребностей. Правильный метод зависит от основного сплава и условий эксплуатации. Укажите требуемую отделку и области, подлежащие обработке, включая любые поверхности, которые необходимо замаскировать или защитить. Если покрытие меняет установленный размер, это влияние должно быть включено в план допусков.
Интегрированное планирование производства особенно полезно, когда компонент требует сочетания литья, механической обработки, термообработки, чистовой обработки и контроля размеров. Скоординированный план уточняет, когда применяется каждое требование, и снижает риск обнаружения конфликта после того, как одна операция уже завершена.
Полное описание помогает производителю оценить компонент, а не гадать о предполагаемом использовании. 3D-модель показывает форму, но может не указывать все критические размеры, состояние материала, правила проверки или требования к отделке. Чертеж и сопроводительные примечания должны объяснять функции, которые необходимо контролировать, и отличать существенные требования от деталей, которые не влияют на производительность.
При запросе проверки производства длялитье металла, организуйте информацию в компактный технический пакет:
Прежде чем маршрут будет завершен, согласуйте приемлемость линии разъема, уклон, основные требования, обрабатывающий материал, доступ для проверки и размеры, определяющие сборку. Если на чертеже содержится более жесткий допуск, чем требует функция, группа разработчиков может оценить, можно ли его ослабить. И наоборот, если какая-либо особенность важна для герметизации или выравнивания, ее важность должна быть видна на чертеже и в плане проверки.
Контроль изменений также имеет значение. Когда при пересмотре чертежа изменяется стена, отверстие, базовая точка или материал, эффект может распространяться за пределы этого отдельного элемента на инструменты, приспособления для обработки и методы контроля. Четкое хранение версий файлов и статуса одобрения помогает гарантировать, что производственный план соответствует намеченному проекту.
Приложение является полезной отправной точкой, поскольку оно объясняет, почему геометрия и материал имеют значение. Для двух деталей с одинаковыми внешними размерами могут потребоваться разные маршруты производства, если одна из них выдерживает давление жидкости, а другая действует как некритическое покрытие. Функция должна определять приоритеты в отношении материала, секций стен, механической обработки, испытаний и отделки.
Корпуса, корпуса клапанов, крышки и фитинги могут включать полости, порты, поверхности фланцев и резьбовые соединения. Определите требования, связанные с давлением, уплотняющими поверхностями, участками стенок, которые должны оставаться прочными после механической обработки, а также осмотр, необходимый для предполагаемой эксплуатации. Маршрут литья следует учитывать вместе с планом обработки, поскольку окончательные порты и уплотнительные поверхности могут быть изготовлены на вторичных операциях.
Рамы машин, кронштейны, опоры и компоненты привода могут иметь приоритет по жесткости, соосности, взаимосвязи при монтаже, вибрационным характеристикам или весу. На чертеже должны быть четко обозначены точки крепления и интерфейсы с другими компонентами. Для деталей с длинными пролетами или асимметричной геометрией обсудите искажения и то, как компонент будет удерживаться во время обработки и измерения.
Эти приложения охватывают широкий спектр условий эксплуатации. Некоторые компоненты в первую очередь являются структурными; другие испытывают воздействие тепла, циклических нагрузок, коррозии или требовательных требований к герметизации. Правильный процесс невозможно выбрать только по отраслевой этикетке. Он должен соответствовать конкретному сплаву, геометрии, потребностям в проверке, производственному контексту и критериям функциональной приемки.
Для всех приложений самой сильной отправной точкой является четкое описание того, что должен делать компонент и какие функции определяют успех. Эта информация позволяет оценить ограничения процесса, выявить изменения в конструкции, которые стоит обсудить, и скоординировать необработанное литье со всеми последующими операциями.
Эти ответы охватывают общие вопросы проектирования и снабжения, которые возникают при планировании индивидуального отлитого компонента.
Нет. Процессы различаются размером и геометрией, которые они могут использовать, доступными сплавами, состоянием получаемой поверхности, требованиями к инструментам и размерными возможностями. Сравните возможные маршруты с функциональными особенностями компонента и запланированными последующими операциями.
Механическая обработка может потребоваться для точных отверстий, резьбы, плоских поверхностей, уплотнительных поверхностей, посадок или позиционных соотношений, которые выбранный маршрут литья не может обеспечить непосредственно в соответствии с требованиями чертежа. Для обработки следует указать только необходимые области.
Во многих случаях стержни или специальные инструменты могут образовывать внутренние полости и каналы. Осуществимость зависит от формы прохода, толщины стенки, доступа, стабильности сердцевины, необходимости очистки и способа проверки готового элемента. Этот проход должен быть рассмотрен на этапе проектирования.
Текущий 2D-чертеж, соответствующая 3D-модель, указанный сплав или эксплуатационные требования, критические допуски, предполагаемое применение, требования к отделке и критерии проверки представляют собой полезный стартовый пакет. Контекст производства и статус редакции помогают уточнить производственный план.
Определите проверяемую особенность или состояние, применимый метод или стандарт, если он указан, стадию производства и критерий приемки. Визуальные проверки, измерения размеров и внутренний осмотр отвечают на разные вопросы и не должны рассматриваться как взаимозаменяемые вещи.
Механическая обработка, термообработка и чистовая обработка поверхности могут повлиять на размеры, состояние поверхности, последовательность и доступность проверки. Планирование их с учетом первоначального маршрута отливки помогает избежать таких конфликтов, как недостаточный припуск на обработку или покрытие, мешающее прилеганию поверхности.
Поделитесь чертежами, требованиями к материалам, критическими размерами, условиями эксплуатации и любыми потребностями в механической или чистовой обработке. Анализ проекта может затем сосредоточиться на пригодности процесса, технологичности и проверках, необходимых для готового компонента.
Изучите возможностиБестПроисвяжитесь с нами, чтобы обсудить ваш индивидуальный компонент.
Окончательный выбор процесса должен основываться на чертеже компонента, спецификациях материалов, условиях эксплуатации и согласованных критериях приемки.
-